Rost & Oxide
Oxidentfernung mit Laser
Für Kontakt-, Klebe- und Schweißflächen auf technischen Metallen.
Eine Oxidschicht ist nicht in jeder Anwendung unerwünscht. Für bestimmte Füge-, Kontakt- oder Beschichtungsprozesse kann es aber nötig sein, eine Fläche gezielt vorzubereiten. Deshalb betrachten wir die Oxidentfernung immer zusammen mit dem Arbeitsschritt, der danach folgt.
- Technische MetallflächenMit genau beschriebenem Werkstoff und Zielzustand.
- Funktion der FlächeKontaktzone, Klebe- oder Schweißbereich bestimmen die Bearbeitung.
- Probe im FolgeprozessDie bearbeitete Probe kann in Ihren nächsten Arbeitsschritt gehen.
- Örtlich begrenztKleine Bereiche mit Maßen oder markierter Zeichnung anfragen.
Einsatzbereich
Materialien, Objekte und Rückstände
Diese Seite richtet sich an Aufgaben jenseits der klassischen Rostentfernung. Es geht um die Vorbereitung definierter Metallflächen, bei denen sich Werkstoff und gewünschter Oberflächenzustand genau beschreiben lassen.
Materialien
- Technische Metallflächen mit bekannter Legierung oder Werkstoffbezeichnung
- Aluminium- und Edelstahlteile, deren Anforderungen sich erheblich unterscheiden können
- Eloxierte oder anders behandelte Bauteile, wenn sie in der Anfrage ausdrücklich gekennzeichnet sind
Objekte
- Elektrische Kontaktzonen
- Flächen für eine spätere Klebeverbindung
- Schweißbereiche
- Optisch relevante Oberflächen
- Örtlich begrenzte Bereiche nach Maß oder markierter Zeichnung
- Wiederkehrende Teile
Rückstände
- Oxidschichten, die einen Füge-, Kontakt- oder Beschichtungsprozess stören
- Technische Oxidschichten neben der klassischen Korrosion an Eisenwerkstoffen
- Oxidschichten, die tatsächlich weg müssen. Manche Oxidschicht erfüllt eine gewünschte Schutzfunktion.
Einsatzsituationen
Typische Flächen und Zonen für die Oxidentfernung
Für Ihre Anfrage ist wichtig, ob es um eine elektrische Kontaktzone, eine spätere Klebeverbindung, einen Schweißbereich oder eine optisch relevante Oberfläche geht. Daraus ergeben sich unterschiedliche Anforderungen an die Bearbeitung und an ihre Beurteilung.
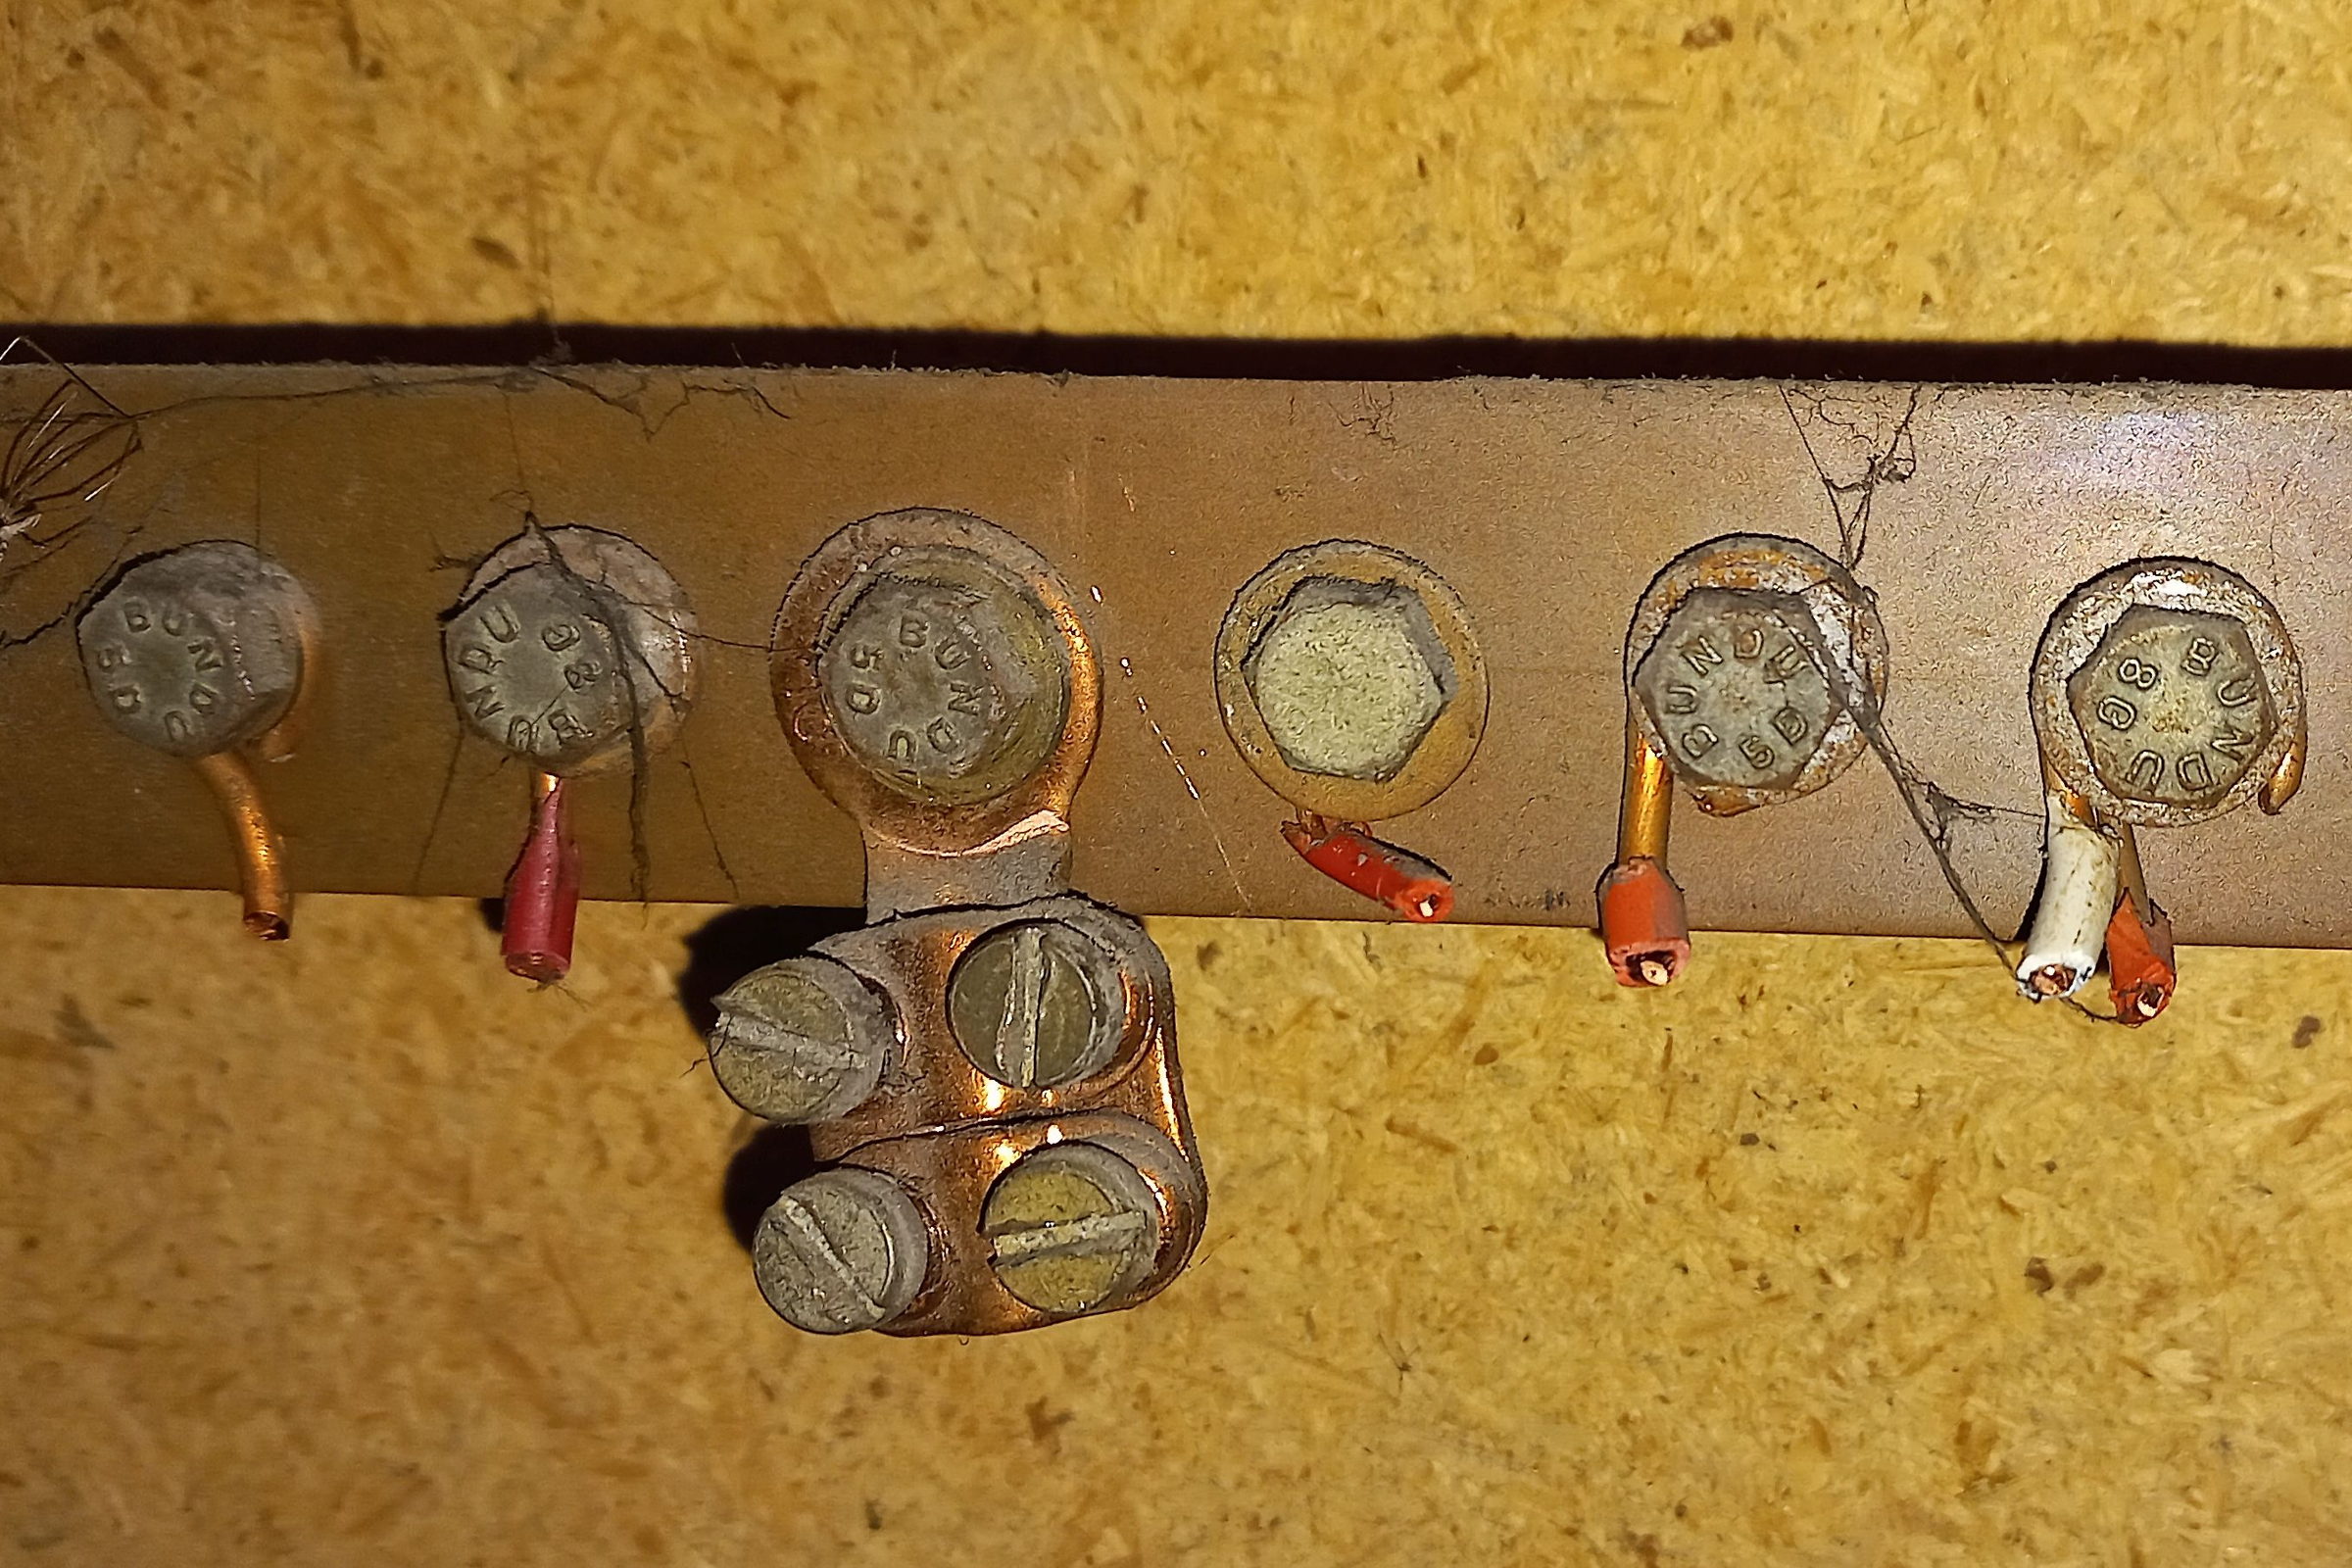
Kontakt-, Klebe- und Schweißflächen
Eine metallisch wirkende Oberfläche ist noch kein allgemeiner Nachweis dafür, dass alle technischen Anforderungen erfüllt sind. Wenn Leitfähigkeit, Haftung oder ein anderes Funktionsmerkmal entscheidend ist, vereinbaren wir die passende Prüfung mit Ihrer Qualitätssicherung.
Soll die Fläche danach geklebt oder geschweißt werden, gibt dieser Folgeprozess das Ziel der Oxidentfernung vor. Mehr zu den beiden Arbeitsschritten steht unter Klebeflächen mit Laser vorbereiten und Laserreinigung vor dem Schweißen.
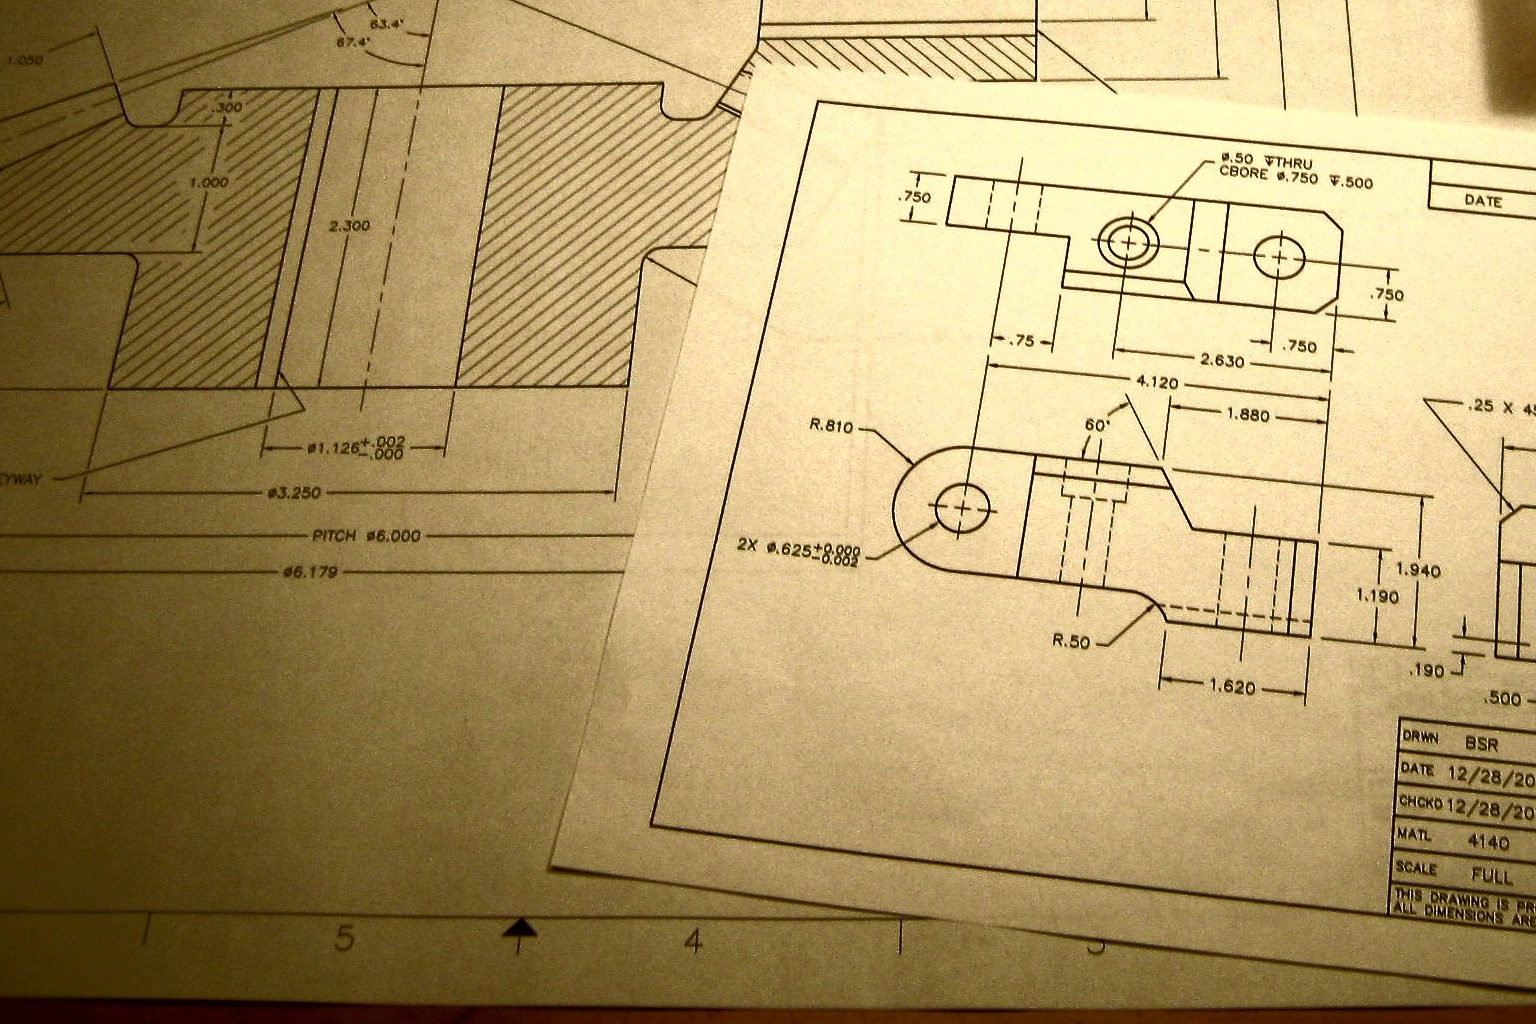
Nur einen kleinen Bereich freilegen
Auch eine örtlich begrenzte Bearbeitung können Sie anfragen. Dafür brauchen wir Maße oder eine markierte Zeichnung sowie Angaben zu den angrenzenden Flächen.
Viele kleine Kontaktflächen können einen anderen Ablauf verlangen als eine zusammenhängende Fläche gleicher Gesamtgröße.
Muss die Oxidschicht weg?
Die Schicht stört
Für bestimmte Füge-, Kontakt- oder Beschichtungsprozesse kann es nötig sein, eine Fläche gezielt vorzubereiten. Dann gibt der nachfolgende Arbeitsschritt vor, was entfernt wird.
Die Schicht schützt
Eine Oxidschicht ist nicht in jeder Anwendung unerwünscht. Entscheidend ist, ob sie entfernt werden muss oder eine gewünschte Schutzfunktion erfüllt.

Rost, Oxidschicht oder Zunder?
Chemisch überschneiden sich die Themen. Für die Planung unterscheiden wir trotzdem die klassische Korrosion an Eisenwerkstoffen von anderen technischen Oxidschichten, weil jede ein eigenes Bearbeitungsziel hat. Diese Seite behandelt Oxidschichten auf technischen Metallflächen.
Für Rost auf Eisen und Stahl gibt es Rostentfernung mit Laser, für anhaftende Oxidschichten aus thermischen Fertigungsprozessen Zunderentfernung mit Laser. Den Überblick über alle drei Aufgaben bietet Rost & Oxide mit Laser entfernen.
Werkstoff und Schicht
Werkstoff und Schichten eindeutig benennen
Nennen Sie möglichst die Legierung oder Werkstoffbezeichnung und alle vorhandenen Oberflächenbehandlungen. Eine funktionale Beschichtung darf nicht versehentlich wie eine unerwünschte Oxidschicht behandelt werden. Eloxierte oder anders behandelte Bauteile kennzeichnen Sie deshalb ausdrücklich. Soll die Beschichtung selbst entfernt werden, ist Beschichtungsentfernung mit Laser die passende Seite.
Keine Einstellung für alle Metalle
Bei Aluminium- und Edelstahlteilen können sich die Anforderungen erheblich unterscheiden. Wir arbeiten deshalb nicht mit einer universellen Geräteeinstellung für sämtliche Metalle. Die passende Bearbeitung ermitteln wir am konkreten Schicht- und Werkstoffsystem.
Wie lange der Zustand hält
Ein Zustand, der während der Bearbeitung erreicht wird, ist nicht automatisch dauerhaft stabil. Lagerung und nachfolgender Prozess müssen zum Werkstoff passen. Für wiederkehrende Teile regeln wir deshalb Lagerung, Verpackung und Berührung der gereinigten Zone.
Ablauf und Vorbereitung
Probebearbeitung mit funktionaler Abnahme
Am Ende zählt, ob die Reinigung den eigentlichen Zweck im Folgeprozess unterstützt.
-
Werkstoff und Zonen
Sie nennen Legierung oder Werkstoffbezeichnung und vorhandene Oberflächenbehandlungen. Eine Zeichnung mit markierten Bereichen verbessert die Grundlage für Planung und Angebot.
Werkstoff + Zonen
-
Muster festlegen
Für das Muster legen wir Fläche, Umgebung und den gewünschten Endzustand fest.
Musterfläche
-
Probe im Folgeprozess
Die bearbeitete Probe kann anschließend in Ihren vorgesehenen Folgeprozess gehen. So lässt sich beurteilen, ob die Reinigung den eigentlichen Zweck unterstützt.
Funktionale Abnahme
-
Zeit und Handhabung
Auch Zeit und Handhabung zwischen Bearbeitung und Weiterverarbeitung gehören in die Planung. Für wiederkehrende Teile regeln wir Lagerung, Verpackung und Berührung der gereinigten Zone klar.
Lagerung + Verpackung
Kosten
Kostenfaktoren der Oxidentfernung
Viele kleine Kontaktflächen können einen anderen Ablauf verlangen als eine zusammenhängende Fläche gleicher Gesamtgröße. Zeichnungen mit markierten Bereichen verbessern deshalb die Kalkulationsgrundlage. Diese Punkte fließen unter anderem in Ihr Angebot ein.
- ZonenGröße und Anzahl der Bearbeitungszonen.
- HandlingWie die Teile gehandhabt werden müssen.
- GrenzenZulässige Bearbeitungsgrenzen zu angrenzenden Flächen.
- PrüfungDie vereinbarte Prüfung des Ergebnisses.
Bearbeitungsaufwand Dazu kommen Anfahrt und Einrichtung. Alles zusammen steht in Ihrem Angebot.
Fragen
Häufige Fragen zur Oxidentfernung
Ihre Frage ist nicht dabei? Schreiben Sie uns, am einfachsten über die Anfrage.
Ist Oxidentfernung dasselbe wie Rostentfernung?
Chemisch überschneiden sich die Themen. Für die Projektplanung unterscheiden wir trotzdem die klassische Korrosion an Eisenwerkstoffen von anderen technischen Oxidschichten und ihrem jeweiligen Bearbeitungsziel.
Wird die Oxidschicht dauerhaft entfernt?
Ein Zustand, der während der Bearbeitung erreicht wird, ist nicht automatisch dauerhaft stabil. Lagerung und nachfolgender Prozess müssen zum Werkstoff passen.
Kann nur ein kleiner Bereich freigelegt werden?
Eine örtlich begrenzte Bearbeitung können Sie anfragen. Ob sie passt, klären wir mit Maßen oder einer markierten Zeichnung und mit Angaben zu den angrenzenden Flächen.
Muss jede Oxidschicht entfernt werden?
Nein. Eine Oxidschicht ist nicht in jeder Anwendung unerwünscht und kann eine gewünschte Schutzfunktion erfüllen. Ob sie weg muss, entscheidet der Arbeitsschritt, der danach folgt.
Anfrage
Oxidschicht im Weg? Beschreiben Sie uns die Fläche.
Nennen Sie uns Werkstoff, Fläche und den Arbeitsschritt danach. Dann sagen wir Ihnen, was noch fehlt und ob eine Probebearbeitung der passende nächste Schritt ist.
Das hilft uns am meisten
- Legierung oder Werkstoffbezeichnung
- Vorhandene Oberflächenbehandlungen, eloxierte oder anders behandelte Bauteile ausdrücklich gekennzeichnet
- Die Funktion der Fläche: Kontaktzone, Klebeverbindung, Schweißbereich oder Sichtfläche
- Eine Zeichnung mit markierten Bereichen oder Maße, dazu Angaben zu den angrenzenden Flächen
- Bauteilgröße, Stückzahl und der Folgeprozess
- Gute Detailfotos der Oxidschicht