Leistungsbereich
Rost, Oxide und Zunder mit Laser entfernen
Metalloberflächen verändern sich durch Lagerung, Bearbeitung und Nutzung. Was auf den ersten Blick ähnlich aussieht, kann eine ganz andere Reinigungsaufgabe sein. Deshalb schauen wir auf den Werkstoff, auf die Entstehung der Schicht und auf den nächsten Arbeitsschritt.
Anwendungen
Die passende Anwendung für Rost, Oxidschicht und Zunder
Rost, Oxidschicht und Zunder sind chemisch verwandt. Für die Planung trennen wir sie trotzdem, weil jede Schicht ein eigenes Reinigungsziel hat und andere Angaben braucht.
Rostentfernung
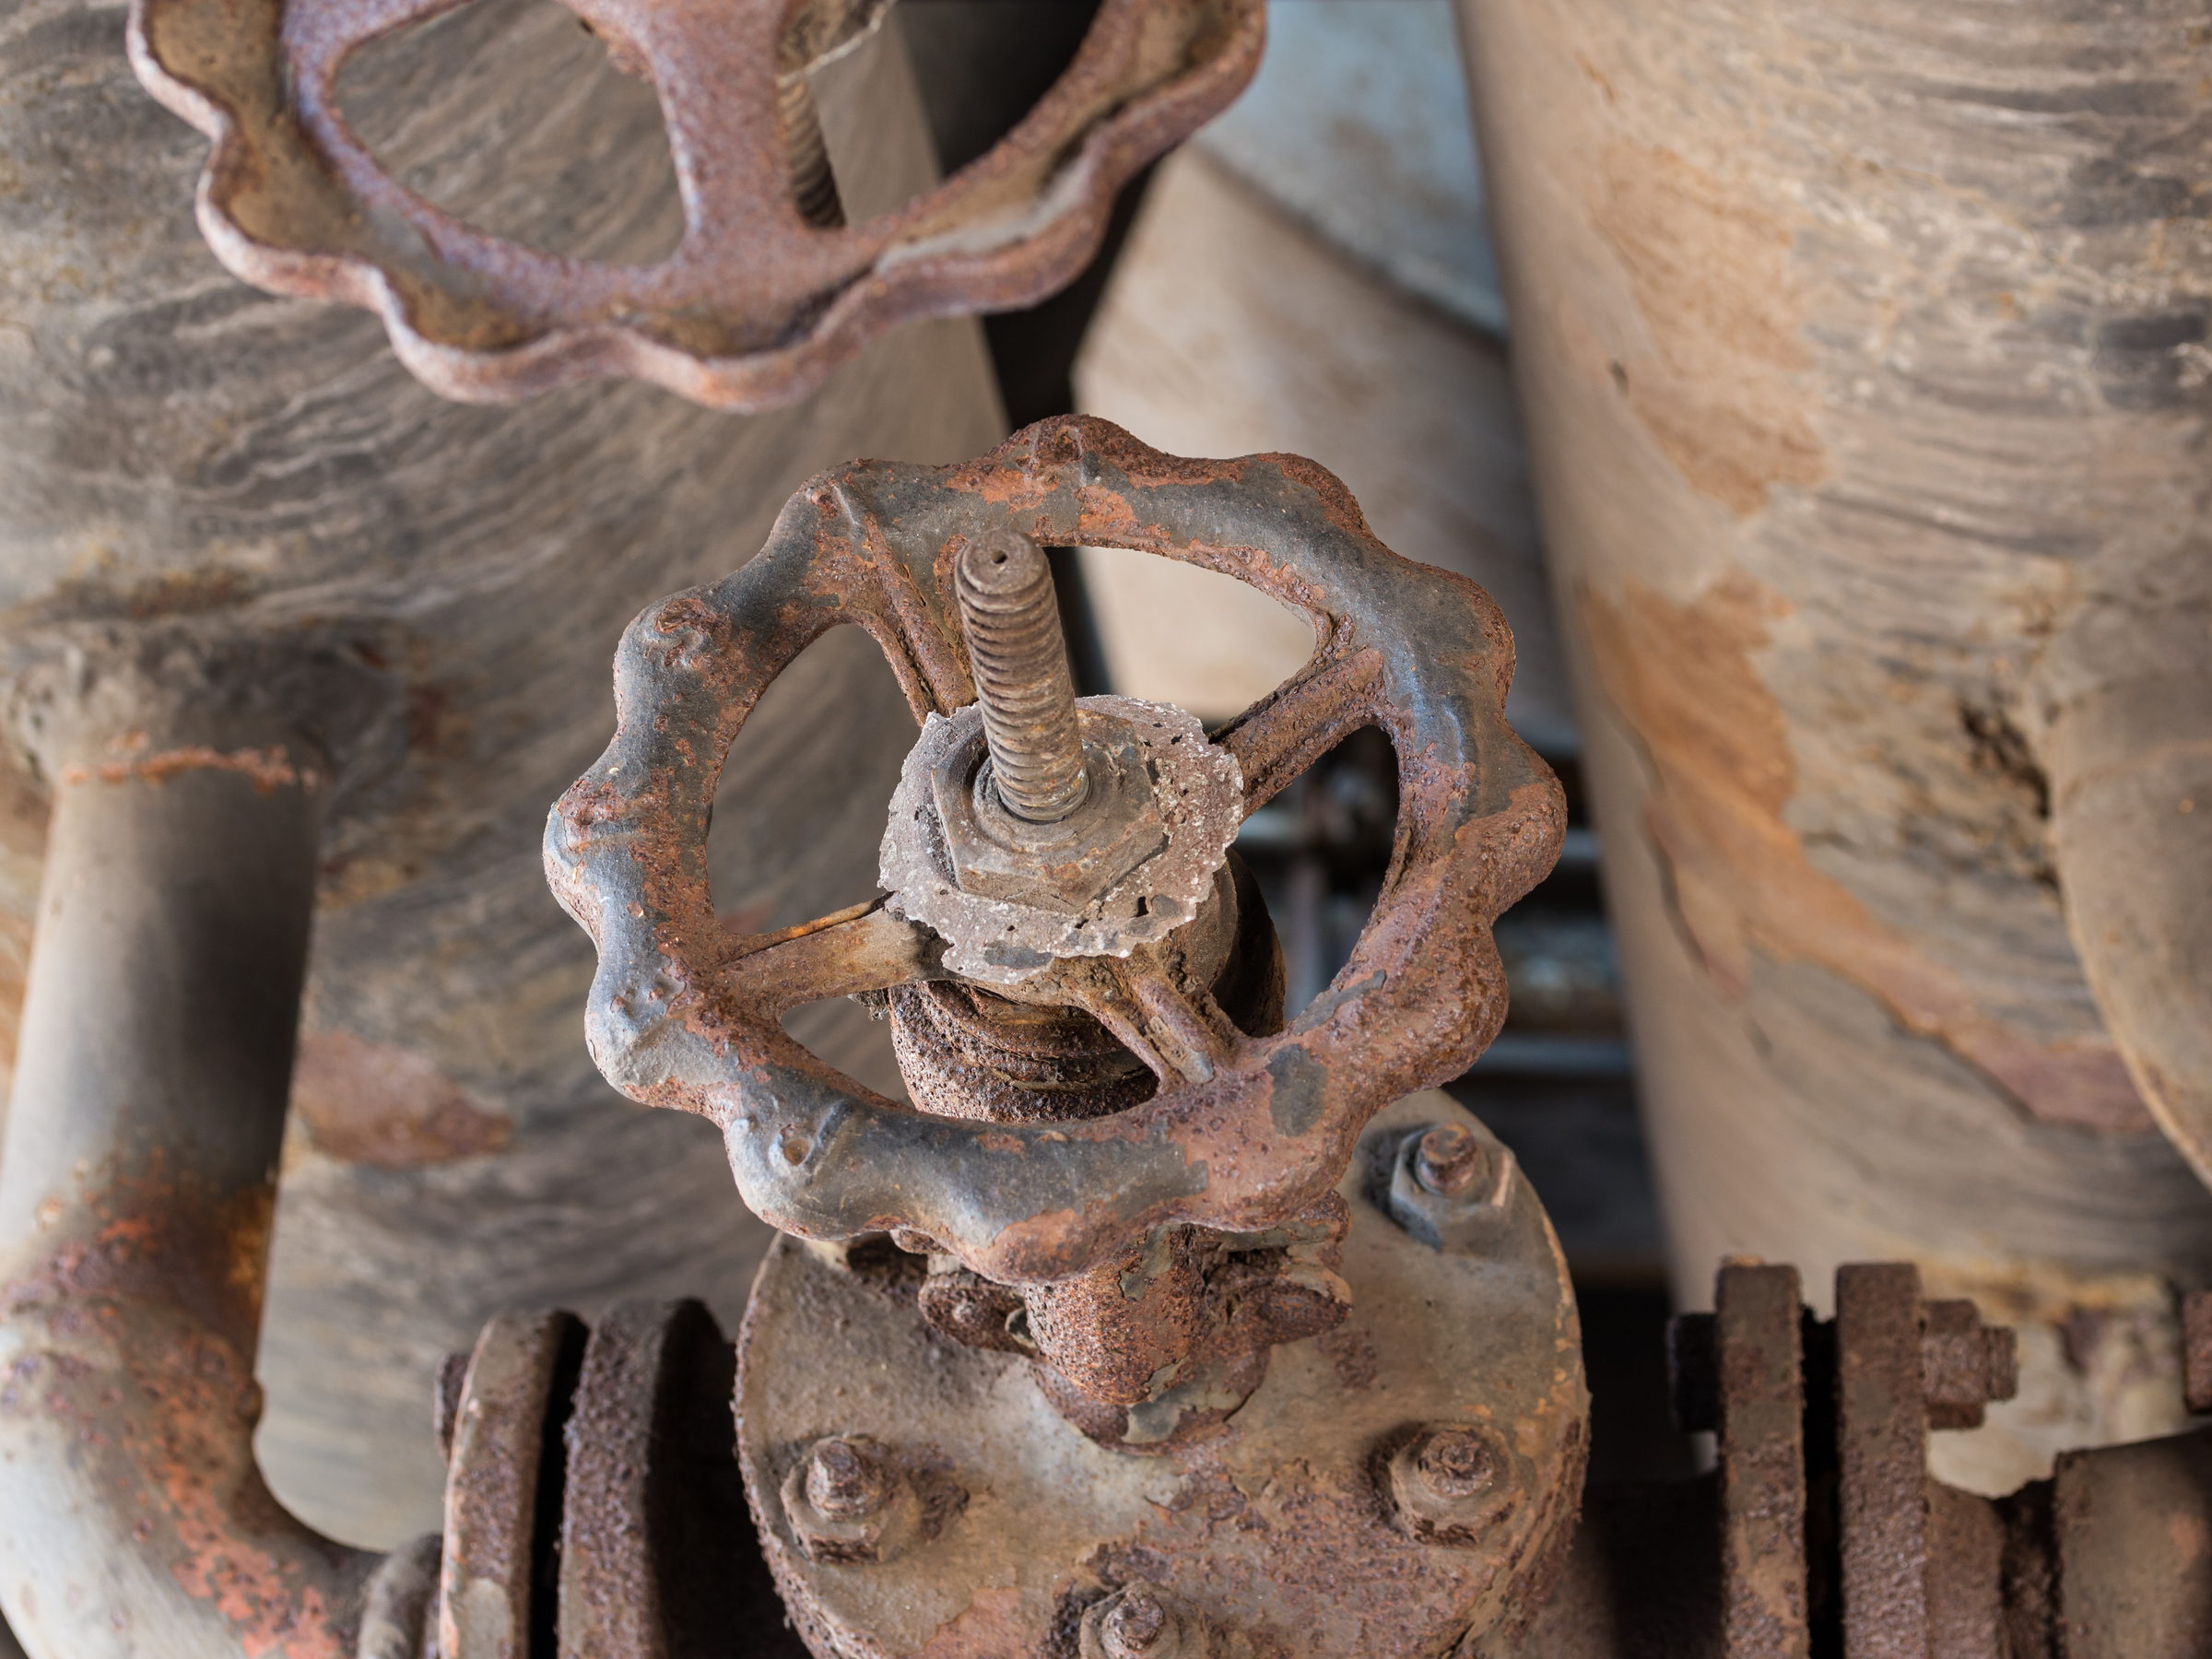
Für korrodierte Eisen- und Stahloberflächen, etwa vor einer Reparatur, einer Prüfung oder einer neuen Beschichtung. Im Mittelpunkt stehen der Zustand des Grundmaterials und die Oberfläche, die nach der Reinigung bleibt.
Typisch sind demontierte Maschinenteile, ausgewählte Bereiche an Stahlkonstruktionen und Komponenten, die vor einer Reparatur beurteilt werden sollen.
Oxidentfernung
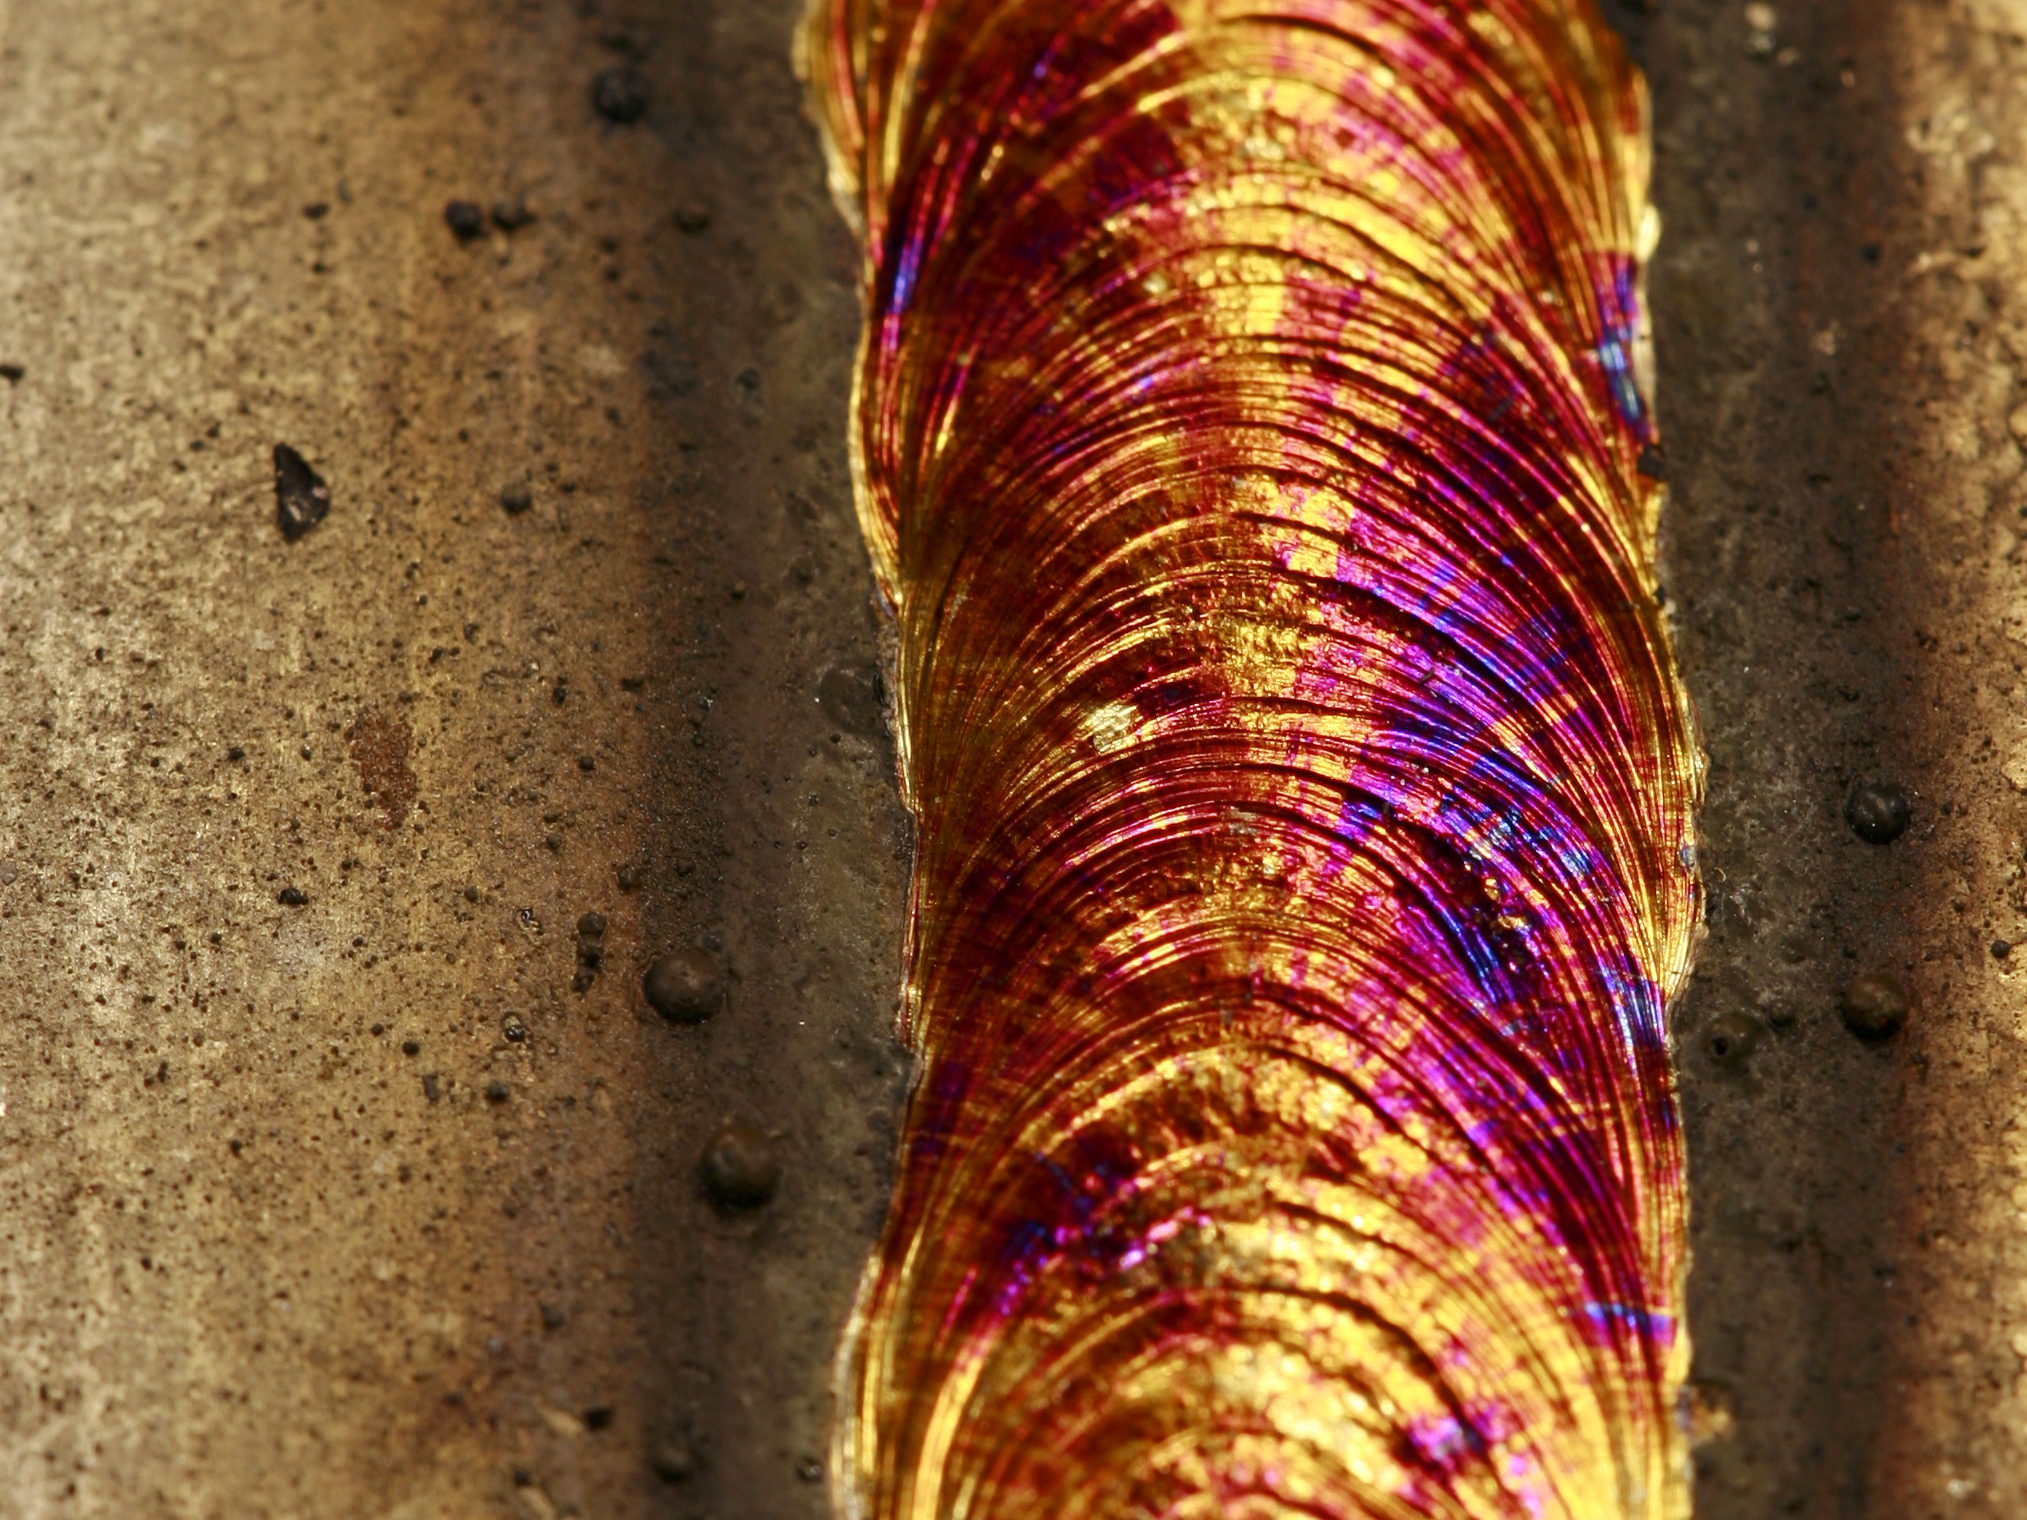
Für Oxidschichten auf Metallen, wenn eine bestimmte Kontakt-, Füge- oder Bearbeitungsfläche sauber werden soll. Entscheidend ist, ob die Schicht wirklich weg muss oder eine gewünschte Schutzfunktion erfüllt.
Typisch sind elektrische Kontaktzonen, spätere Klebe- und Schweißbereiche sowie Flächen an Aluminium- und Edelstahlteilen. Eloxierte oder anders behandelte Bauteile kennzeichnen Sie in der Anfrage ausdrücklich.
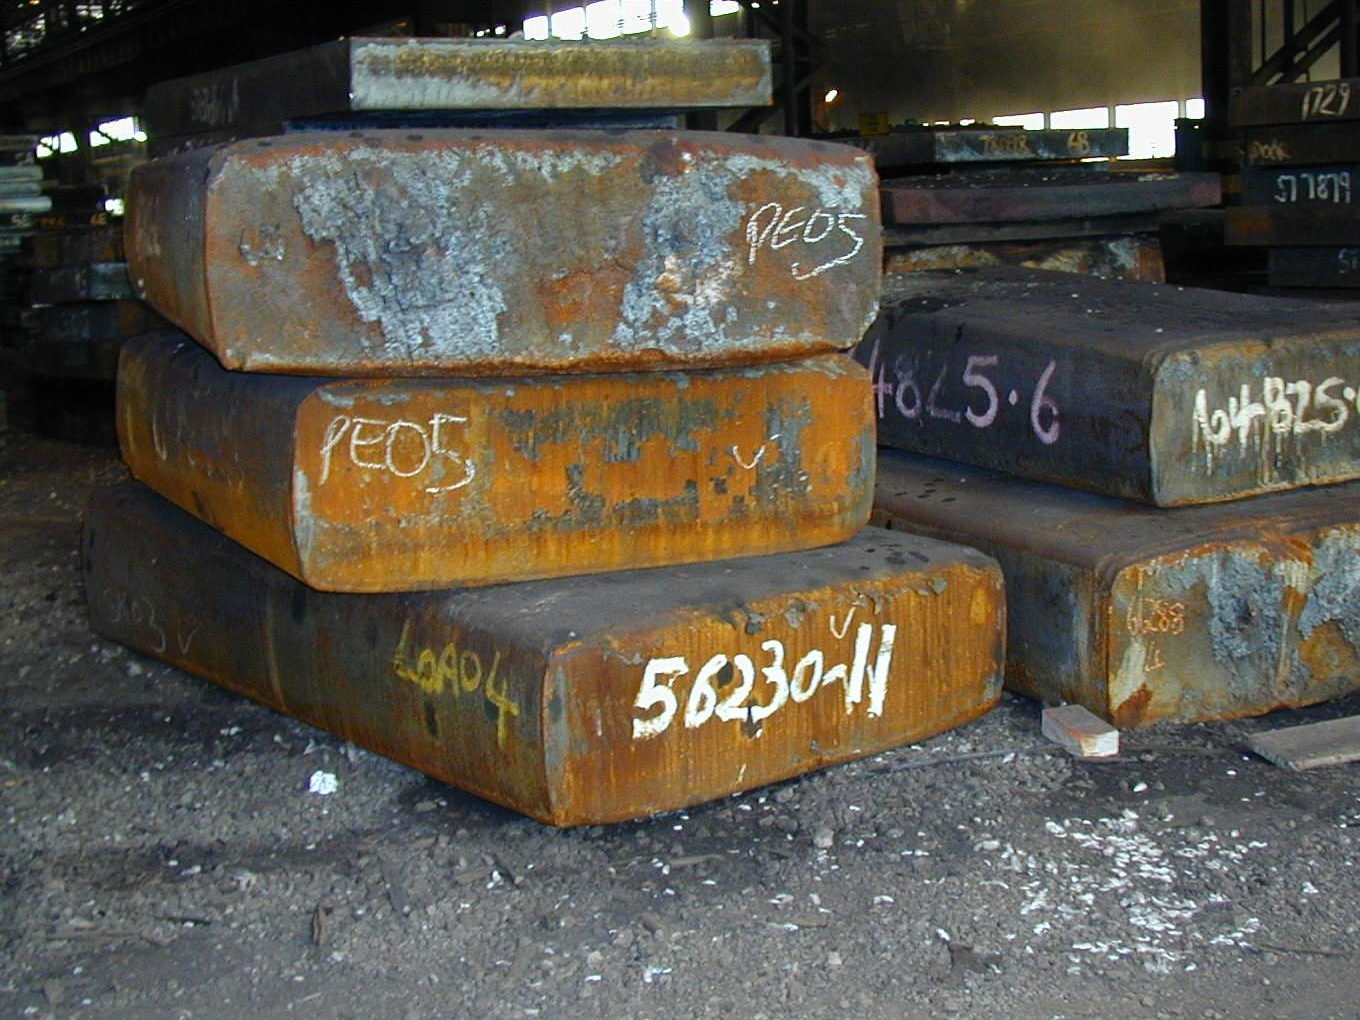
Zunderentfernung
Für anhaftende Oxidschichten aus thermischen Fertigungsprozessen. Hier zählen Schichtaufbau, Flächenleistung und die Anforderungen der Weiterverarbeitung besonders.
Typisch ist die Freilegung begrenzter Anschluss-, Prüf- oder Bearbeitungsflächen, auch an größeren Teilen, sofern die Zonen erreichbar sind.
Gegenüberstellung
Was unterscheidet Rost, Oxid und Zunder?
Die Übersicht zeigt, worin sich die drei Aufgaben unterscheiden, worauf es jeweils ankommt und welche Seite zu Ihrem Bauteil passt.

| Merkmal | Rostentfernung | Oxidentfernung | Zunderentfernung |
|---|---|---|---|
| Ausgangslage | Korrosion an Eisen- und Stahloberflächen | Oxidschicht auf einem Metall, zum Beispiel Aluminium oder Edelstahl | Anhaftende Oxidschicht aus einem thermischen Fertigungsschritt |
| Typisches Ziel | Fläche vor Reparatur, Prüfung oder neuer Beschichtung freilegen | Kontakt-, Füge-, Klebe- oder Schweißfläche vorbereiten | Anschluss-, Prüf- oder Bearbeitungszone freilegen, etwa vor dem Fügen oder Beschichten |
| Darauf kommt es an | Zustand des Grundmaterials und die Oberfläche, die danach bleibt | Ob die Schicht weg muss oder schützt. Werkstoff und Oberflächenbehandlung genau benennen. | Schichtaufbau, Haftung und die Vorgaben der Weiterverarbeitung |
| Grenze | Die Reinigung gleicht keinen Materialverlust aus. | Eine metallisch blanke Fläche ist noch kein Nachweis für Leitfähigkeit oder Haftung. | Eine gleichmäßig helle Optik ersetzt nicht die Abstimmung mit Beschichtung oder Schweißzone. |
| Für die Anfrage | Fotos der stärksten und der schwächsten Stelle, geplante Weiterbehandlung | Legierung oder Werkstoffbezeichnung, Zeichnung mit markierten Zonen | Ob nur die Schicht weg soll oder ein bestimmtes Oberflächenprofil gebraucht wird |
| Zur Anwendung | Rostentfernung mit Laser | Oxidentfernung mit Laser | Zunderentfernung mit Laser |
Reinigungsziel
Was wir vor dem Start gemeinsam festlegen
Eine Fläche für die optische Aufarbeitung kann ein anderes Ergebnis brauchen als eine Klebezone oder eine Fläche, die anschließend beschichtet wird. Deshalb legen wir vor dem Start gemeinsam fest:
- welche Bereiche gereinigt werden,
- was erhalten bleiben soll,
- woran wir das Ergebnis messen.
Ist die Ausgangslage unklar, schafft eine Probebearbeitung die Grundlage und zeigt am echten Bauteil, welches Ergebnis erreichbar ist.
Wiederkehrende Teile gemeinsam bemustern
Bei wiederkehrenden Teilen lohnt es sich, unterschiedliche Zustände gemeinsam zu bemustern. Eine repräsentative Auswahl zeigt mehr als das am besten erhaltene Teil, weil sichtbar wird, wie stark der Ausgangszustand die Bearbeitung beeinflusst.
Wie Probefläche, Angebot und Einsatz zusammenhängen, steht unter Kosten & Ablauf.
Fragen
Häufige Fragen zu Rost, Oxid und Zunder
Ihre Frage ist nicht dabei? Schreiben Sie uns, am einfachsten über die Anfrage.
Ist Oxidentfernung dasselbe wie Rostentfernung?
Chemisch überschneiden sich die Themen. Für die Planung trennen wir trotzdem die klassische Korrosion an Eisenwerkstoffen von anderen technischen Oxidschichten, weil beide ein anderes Bearbeitungsziel haben.
Kann eine lackierte und rostige Fläche gemeinsam bearbeitet werden?
Das hängt vom Schichtaufbau ab. Beschreiben Sie Lack und Korrosion in derselben Anfrage, dann planen wir die Bearbeitung als eine Gesamtaufgabe. Mehr zum Lack steht unter Entlacken mit Laser.
Bleibt die gereinigte Fläche dauerhaft blank?
Nicht von selbst. Reinigung allein ist kein dauerhafter Korrosionsschutz, und ein frisch freigelegter Zustand ist nicht automatisch stabil. Lagerung, Nachbehandlung und der nächste Arbeitsschritt müssen zum Werkstoff passen.
Brauchen Sie ein Musterteil?
Bei schwer einschätzbaren oder stark haftenden Schichten ist ein repräsentatives Muster sinnvoll. Alternativ vereinbaren wir eine Probefläche direkt am Objekt.
Anfrage
Zeigen Sie uns Ihre Metalloberfläche
Nennen Sie uns Werkstoff, Bauteilgröße, Stückzahl und die geplante Weiterbehandlung. Dann sagen wir Ihnen, welcher Einstieg passt und ob eine Probebearbeitung sinnvoll ist.
Das hilft uns am meisten
- Detailbilder der stärksten und der schwächsten Stelle
- Werkstoff und vorhandene Beschichtung, falls bekannt
- Bauteilgröße und Stückzahl
- Was nach der Reinigung mit dem Bauteil passiert
- Bei wiederkehrenden Teilen: verschiedene Zustände zum Bemustern